Artykuł sponsorowany
Dobór narzędzia do wykrawania otworów w blasze przy różnych materiałach i grubościach
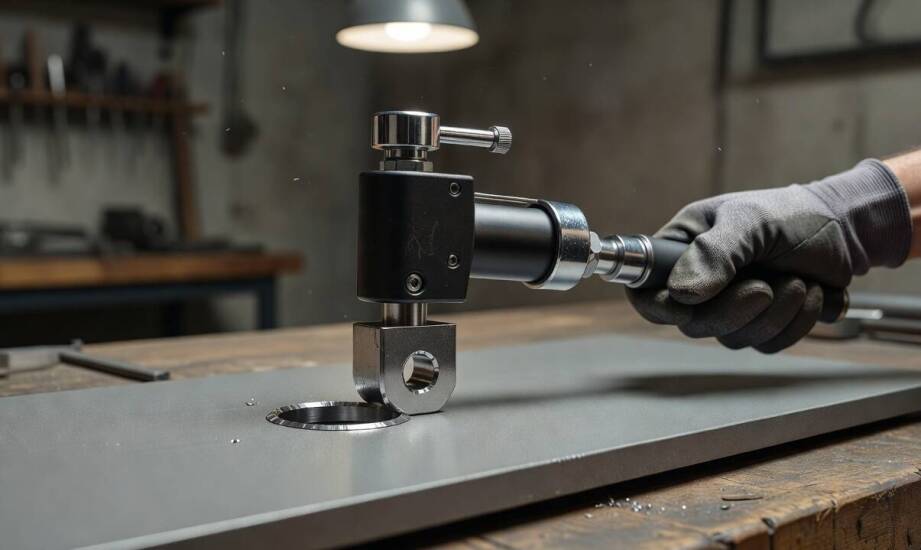
Wykrojnik wycinający otwór o średnicy 20 milimetrów w dwumilimetrowej stali węglowej pracuje płynnie i zostawia czystą krawędź przy umiarkowanym nacisku. Próba użycia identycznego narzędzia na blasze aluminiowej o tej samej grubości często kończy się powstaniem nierówności oraz wyraźnych zadziorów. Obróbka stali nierdzewnej narzuca zupełnie inne warunki operacyjne, wymagając znacznie większej siły docisku i radykalnie skracając żywotność krawędzi tnącej. Różnice te wynikają bezpośrednio z fizycznych właściwości metali poddawanych obróbce plastycznej na zimno. Skuteczne wycinanie otworów wymaga ścisłego dopasowania parametrów osprzętu do twardości, sprężystości oraz grubości konkretnego detalu. Brak tej spójności prowadzi do niszczenia sprzętu oraz deformacji obrabianego elementu.
Wpływ twardości materiału oraz grubości blachy na proces cięcia
Twardość blachy określa bazową siłę niezbędną do pokonania oporu materiału i przebicia jego struktury. Aluminium wykazuje twardość na poziomie 15–120 HB, co przekłada się na stosunkowo niski wymagany nacisk prasy lub dłoni operatora w przypadku narzędzi ręcznych. Stal nierdzewna osiąga wartości rzędu 150–300 HB, wprowadzając do układu znacznie wyższe obciążenia mechaniczne. Twardsze stopy drastycznie zwiększają opór stawiany stemplom i przyspieszają proces tępienia powierzchni roboczych. Stal kwasoodporna wykazuje dodatkowo silną tendencję do utwardzania zgniotowego. Proces zagłębiania się stempla miejscowo podnosi twardość krawędzi, wymuszając aplikację rosnącej siły w ułamkach sekund. Wytrzymałość na rozciąganie stali nierdzewnej nierzadko przekracza 85 kg/mm², podczas gdy standardowa stal konstrukcyjna węglowa mieści się w bezpieczniejszym przedziale 38–45 kg/mm².
Grubość obrabianej formatki to fundamentalny czynnik techniczny przy doborze osprzętu. Zmiana przekroju materiału wymusza korektę luzu pomiędzy stemplem a matrycą. Standardowa szczelina robocza oscyluje zazwyczaj w granicach od 5 do 10 procent grubości wycinanej blachy. Zachowanie tego parametru gwarantuje płynne oddzielenie krążka bez efektu przeciągania krawędzi w głąb matrycy. Przy obróbce masywniejszych arkuszy branża często sięga po specjalne warianty narzędzi, które punktowo inicjują pęknięcie i obniżają sumaryczną siłę nacisku. Konieczność użycia stempla skośnego zależy od właściwości danego stopu oraz geometrii narzędzia, a nie od sztywnej granicy grubości materiału. Precyzyjna krawędź tnąca zapobiega powstawaniu mikropęknięć i eliminuje potrzebę dodatkowego gratowania otworów przed montażem.
Znaczenie kształtu otworu i typowe zadania montażowe
Okrągłe otwory stanowią fundament większości prac instalacyjnych, a do ich wykonania wystarczają klasyczne stemple cylindryczne o znormalizowanych średnicach. Wycięcia prostokątne, kwadratowe lub posiadające nieregularny obrys pod specjalistyczne przepusty wymagają zupełnie odmiennego podejścia technologicznego. Złożone kształty wymuszają użycie dedykowanych matryc lub prowadzenie wykrawania sekwencyjnego krok po kroku. Błędy w pozycjonowaniu lub niewłaściwa kolejność przebijania skutkują trwałym odkształceniem płaszczyzny detalu. Zachowanie ścisłych tolerancji wymiarowych pozwala na bezproblemowy montaż dławików kablowych oraz uszczelek.
Specyfika prac instalatorskich w przemyśle narzuca rygorystyczne wymagania względem stosowanego osprzętu warsztatowego. Wyposażanie szaf sterowniczych opiera się na wykonywaniu dziesiątek powtarzalnych otworów pod przyciski pulpitowe, lampki kontrolne oraz główne złącza zasilające. Konstruktorzy maszyn przygotowują w ten sposób panele wentylacyjne i maskownice bezpieczeństwa, które muszą charakteryzować się nienaganną estetyką krawędzi. Pracownicy serwisów motoryzacyjnych regularnie modyfikują grodzie silnika lub elementy nośne podczas adaptacji nadwozia. W takich warunkach doskonale sprawdzają się wykrojniki do blach, które gwarantują brak opiłków i odkształceń otoczenia otworu. Praktyka operacyjna łódzkiego przedsiębiorstwa Intra Sp. z o.o. pokazuje, że profesjonalne narzędzia dla sektora B2B muszą znosić intensywną eksploatację w trudnym środowisku. Odpowiednio zaprojektowany sprzęt przyspiesza proces tworzenia przepustów, ograniczając ryzyko zniszczenia gotowych powłok lakierniczych.
Wybór odpowiedniego osprzętu do perforowania metali wykracza poza znalezienie właściwej średnicy nominalnej. Tylko kompleksowa analiza twardości stopu, grubości ścianki oraz geometrii planowanego wycięcia pozwala na dobranie bezpiecznej metody pracy. Próba używania uniwersalnych rozwiązań do skrajnie różnych stopów obniża jakość otworu i generuje niepotrzebne koszty materiałowe. Świadome profilowanie parametrów obróbki na zimno bezpośrednio przekłada się na płynność procesu produkcyjnego i trwałość montażu końcowego.
Kategorie artykułów
Polecane artykuły

Dlaczego kute detale zmieniają odbiór nowoczesnego ogrodzenia i jego trwałość
Detal kuty w ogrodzeniu wpływa na pierwsze wrażenie, jakie posesja wywiera na gościach i przechodniach. Ręcznie formowana stal wykracza poza czysto użytkową funkcję bariery przestrzennej. Metalowa frontowa granica działki jest wizytówką domu, a elementy wykonane w technice kowalstwa artystycznego na
Jak mobilna fizjoterapia wspomaga procesy rehabilitacyjne po złamaniach?
Mobilna fizjoterapia z dojazdem Gorzów Wielkopolski jest wybierana m.in. w kontekście rehabilitacji po złamaniach. Elastyczność tej formy terapii pozwala dostosować sesje do potrzeb pacjentów, co może mieć znaczenie dla przebiegu postępowania rehabilitacyjnego. Terapeuci przyjeżdżają do domów, prowa